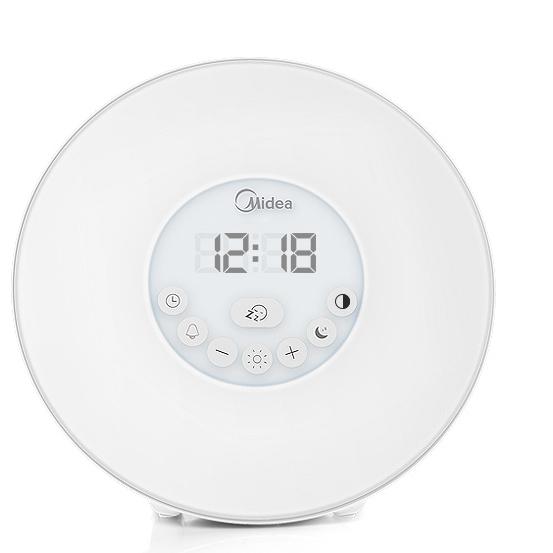
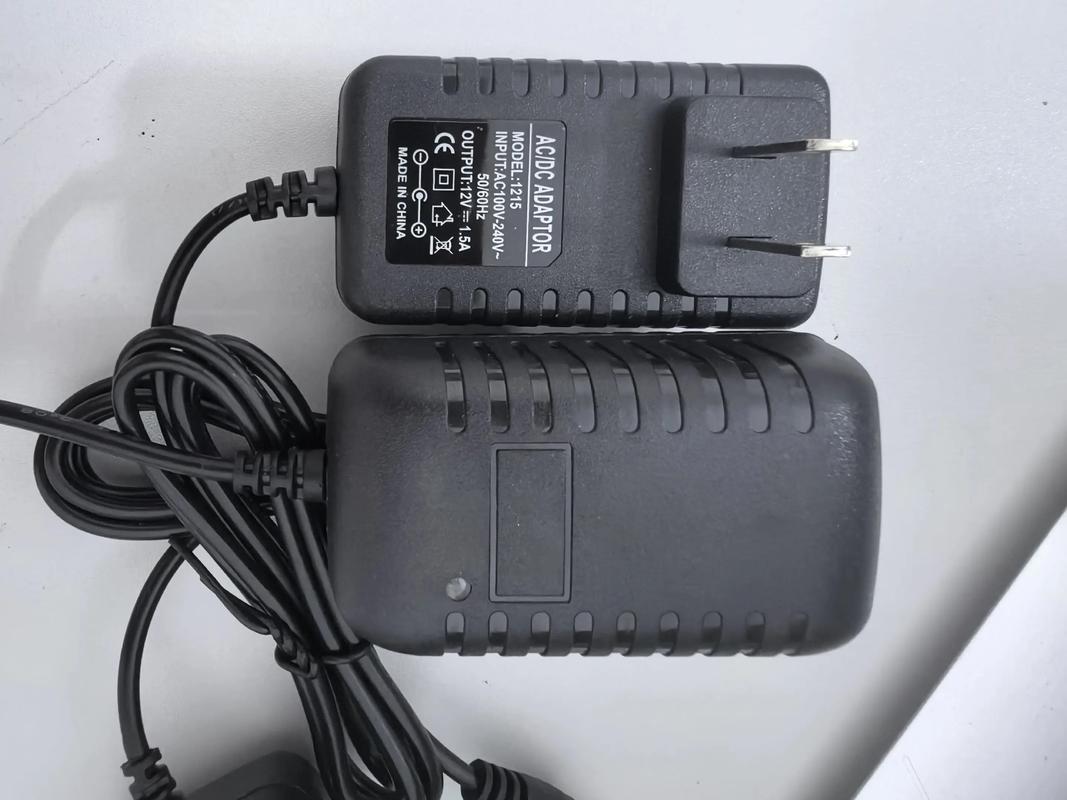
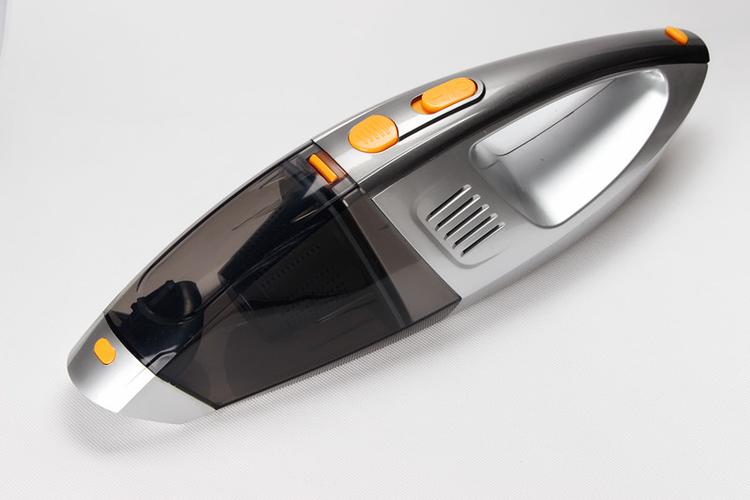
电子产品ABS塑料外壳注塑模具与加工全解析
在电子产品制造领域,外壳不仅是产品的颜值担当,更承担着保护内部精密元件、确保电磁屏蔽和散热等功能。而这一切的背后,离不开一套高质量的注塑模具与专业的注塑加工。本文将围绕电子产品ABS塑料外壳,从材料特性、模具设计到注塑加工与工厂选择,为您做一次系统梳理。
一、为什么电子产品外壳偏爱ABS塑料?
ABS(丙烯腈-丁二烯-苯乙烯共聚物)是电子产品外壳最常用的工程塑料之一,原因在于其综合性能非常均衡:
- 高抗冲击性:丁二烯组分赋予ABS优异的韧性和抗冲击强度,能有效保护内部电路板与屏幕。
- 良好的加工流动性:熔体粘度适中,易于填充薄壁和复杂结构,适合注塑成型小型、精密的外壳。
- 表面质感佳:ABS易于着色、电镀、喷涂和激光雕刻。通过模具纹理处理,可直接获得哑光、高光、磨砂等效果。
- 尺寸稳定性好:吸水率低,成型收缩率通常在0.4%~0.7%,有利于保证装配精度。
- 成本优势:相比PC、PMMA等材料,ABS价格更低,适合大批量生产。
对于需要更高耐热或透明度的场景,也会使用ABS+PC合金或PC,但ABS仍然是电子外壳的主流选择。
二、电子产品ABS外壳注塑模具的关键设计要点
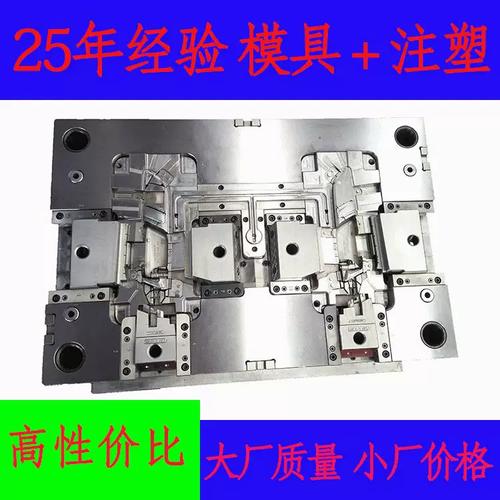
模具是注塑加工的“母体”,其设计直接决定外壳的质量与生产效率。针对电子产品ABS外壳,需重点关注以下方面:
1. 分型面与排气设计
电子产品外壳通常要求外观面无明显痕迹,分型面应尽量设在隐藏面或边缘。ABS在注塑中容易产生气体,必须在料流末端、镶件和深腔处开设排气槽(深度0.02~0.05mm),防止困气烧焦或填充不满。
2. 浇注系统
- 浇口类型:外观要求高的产品优先采用潜伏式浇口或点浇口,自动断料且痕迹小;大型外壳可用扇形浇口以减少内应力。
- 流道平衡:多腔模具需保证流道平衡,使各腔同时充满。
3. 冷却系统
冷却水道应均匀环绕型腔,与产品形状保持一致距离(通常10~15mm)。对于厚薄不均的外壳,可在厚壁处加强冷却,避免缩痕和翘曲。有条件的工厂可采用铍铜镶件或随形冷却水道,进一步提升周期与变形控制。
4. 顶出与脱模
ABS外壳常有卡扣、散热孔等细微结构,顶出位置需避开外观面,可使用顶针、司筒、推板或气辅顶出。拔模斜度一般取0.5°~1°,皮纹面需增加至1.5°~3°。
5. 模具材料与寿命
- 中小批量(<50万模次):选用P20、718等预硬化钢,加工性好,成本适中。
- 大批量(>50万模次):型腔型芯选用S136、H13或淬火钢,硬度HRC48~52,保证耐磨与抛光性能。
三、ABS塑料注塑加工工艺要点
有了好模具,还需匹配正确的注塑工艺,才能生产出合格的外壳。
1. 原料干燥
ABS吸湿性强,加工前必须在80~90℃下干燥2~4小时,使含水率低于0.1%,否则制品表面会出现银丝、气泡。
2. 温度控制
- 料筒温度:后段180~200℃,中段200~220℃,前段210~230℃,喷嘴200~220℃。透明或高光件可适当提高。
- 模具温度:一般40~80℃。模温高,熔体流动性好,外观更亮,但冷却时间延长;模温低,易产生流痕和熔接痕。通常电子产品外壳采用50~60℃。
3. 压力与速度
- 注射压力:50~100MPa,薄壁件需更高。
- 保压压力:注射压力的50%~70%,防止缩水。
- 注射速度:中速或中高速,多级注射,表面要求高时宜慢速充填以免产生流痕。
4. 常见缺陷与对策
- 缩痕:提高保压、优化浇口与冷却。
- 飞边:降低注射压力或检查合模力。
- 熔接痕:提高模温、加快注射速度或调整浇口位置。
- 翘曲:均衡冷却、增加保压时间或调整浇口方案。
四、如何选择电子产品的注塑模具工厂?
与普通模具不同,电子产品模具对精度、外观和工期要求极高。在选择注塑模具工厂时,建议按以下标准评估:
1. 技术能力
- 是否具备模流分析(Moldflow)能力,可在开模前预测缺陷;
- 是否熟练使用UG、Pro/E、SolidWorks等设计软件;
- 能否处理双色、IMD、高光无痕等特殊工艺。
2. 加工设备
- CNC加工中心、慢走丝、火花机、精雕机等设备的精度与吨位;
- 注塑机吨位是否覆盖产品需求(常见电子外壳需80~250吨);
- 检测设备如三次元、二次元、投影仪等。
3. 品质体系
- 是否通过ISO 9001或IATF 16949认证;
- 过往案例是否有知名电子品牌;
- 试模报告、CPK、FAI等品质文件是否齐全。
4. 项目管理与服务
- 从DFM分析、开模、试模到量产能否一站式完成;
- 沟通响应是否及时,能否提供修改与优化建议;
- 交期承诺与安全保密能力(尤其涉及外观专利)。
五、
电子产品ABS塑料外壳看似简单,实则贯穿了材料选型、结构优化、模具设计与精密注塑的全过程。优秀的注塑模具工厂能够从产品前端输入开始,为客户提供“模具+注塑”的整体方案,帮助电子企业提升品质、缩短工期、降低综合成本。如果您有电子产品外壳、外壳注塑、开模定制或小批量注塑需求,建议选择具备专职DFM团队和自有工厂的供应商,并加强项目前期配合,以实现快速成功的量产导入。
如若转载,请注明出处:http://www.yunpinguoji.com/product/13.html
更新时间:2026-10-24 17:28:51